座面と背もたれを一枚の面にまとめれば、両者をつなぐ枠や金物はいらなくなる。その代わり、身体に沿う深い曲面を、割らずに、薄いまま、短い時間で繰り返し成形しなければならない。1946年から2010年までの9の作品を並べ、シェルチェアがどの材料と製法でこの条件に応えてきたかを比べる。
作品ごとの解き方
| 年 | 作品 | デザイナー | 解き方 | 現在の製造元 |
|---|---|---|---|---|
| 1946 |
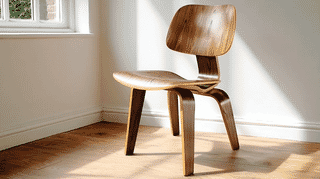 DCW(ダイニングチェアウッド) |
チャールズ・イームズ | 座と背を分けて成形する | ヴィトラ(欧州・中東)、ハーマンミラー(上記以外の地域) |
| 1950 |
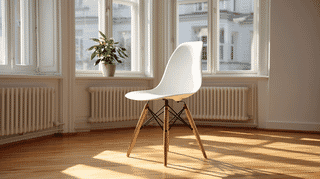 イームズ プラスチック サイドチェア DSW |
チャールズ・イームズ | ガラス繊維強化樹脂で成形する | ヴィトラ(欧州・中東)、ハーマンミラー(上記以外の地域) |
| 1951 |
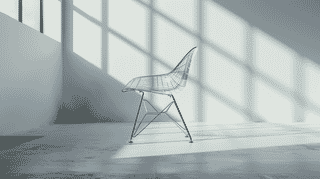 イームズ ワイヤーチェア |
チャールズ・イームズ | 鋼線を溶接して面にする | ヴィトラ(欧州・中東)、ハーマンミラー(上記以外の地域) |
| 1952 |
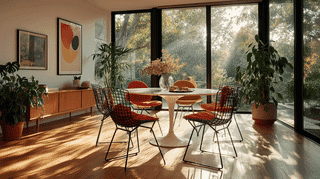 ベルトイア サイドチェア |
ハリー・ベルトイア | 鋼線を溶接して面にする | ノル |
| 1952 |
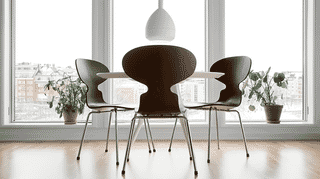 アントチェア (3100) |
アルネ・ヤコブセン | 二方向に曲げた合板で成形する | フリッツ・ハンセン |
| 1957 |
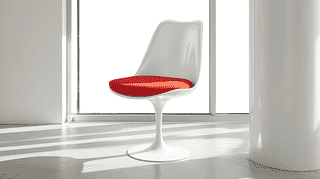 チューリップチェア |
エーロ・サーリネン | ガラス繊維強化樹脂で成形する | ノル |
| 1963 |
 ポリプロピレンチェア |
ロビン・デイ | 熱可塑性樹脂を射出成形する | ヒリー |
| 1997 |
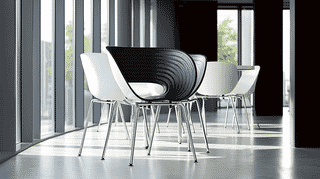 トムバックチェア |
ロン・アラッド | 薄板を波形にして剛性を得る | 製造終了 |
| 2010 |
 HAL ウッド |
ジャスパー・モリソン | 熱可塑性樹脂を射出成形する | ヴィトラ |
座と背をひと続きにするという課題
座面と背もたれを別の部材にすると、二つをつなぐ枠や金物が要る。一枚の面にまとめれば、その部材は省ける。体重は継ぎ目を通らずに面全体へ流れ、椅子は軽くなる。こうして座と背をひとつながりの薄い曲面にした部材をシェルと呼ぶ。
ただし、身体に沿う面は前後と左右の二方向に曲がる。平らな板を一方向に曲げるのとは違い、材料は場所ごとに伸び縮みを強いられる。座と背の境目には、もたれるたびに大きな力がかかる。薄い面のままでは、たわみすぎて形が保てない。そのうえ量産するには、同じ形を短い時間で繰り返し作れなければならない。第二次世界大戦の直後から現在まで、この条件に合う材料と製法が、作品ごとに異なる方法で探られてきた。
解き方の系譜
合板では一枚にならなかった
チャールズ&レイ・イームズは、成形合板で座から脚までを一つの部材にすることを目指していた。米国議会図書館のイームズ展は、合板が座と背の交わる部分の応力に耐えなかったと記している。急な角度に曲げた合板は割れやすい。1946年のDCW(ダイニングチェアウッド)は、一体にすることをやめ、座面・背もたれ・脚部を別々に成形してゴムのショックマウントで結合した。

分けたことで、部材ごとに必要な曲面と硬さを与えられるようになった。座面と背もたれは5層、脚部は8層の合板でつくり、しなりの要る面を薄く、荷重を支える脚を厚くしている。ゴムを介した結合は、背を預けたときにわずかに動く。一枚にまとめることは手放したが、座と背の角度を個別に決められるようになった。
ガラス繊維で強化した樹脂で成形する
イームズ夫妻は座と背を一枚にする形を諦めず、材料を替えた。1948年のニューヨーク近代美術館の低価格家具コンペティションに出品されたシェルは、金属板をプレスしたものだった。金属のプレスは費用がかさむ。量産にあたって選ばれたのは、ガラス繊維で強化したポリエステル樹脂である。製造は、戦時中に航空機のレドーム(レーダーの覆い)を手がけていたゼニス・プラスチックが担い、1950年にイームズ プラスチック サイドチェア DSWと肘掛け付きのシェルが発売された。
樹脂は型の形をそのまま写し取るため、合板では無理のあった深い曲面が得られる。DSWのシェルは座と背に加えて脇を支える部分まで一体で成形され、座面の奥を深く落とし込み、前縁を下へ曲げている。背もたれは荷重がかかるとわずかにたわみ、力を抜けば戻る。詰め物がなくても、身体を受ける形はシェルの曲面が担う。同じシェルに木の脚、ワイヤーのベース、鋳造アルミニウムのベースを載せ替える構成も、このとき示された。
エーロ・サーリネンのチューリップチェア(1957年)は、同じ材料でシェルをつくり、一本の支柱で支える。サーリネンは当初、椅子全体を一つの材料で成形することを構想したが、当時の樹脂では脚に必要な強度が得られなかった。支柱とベースにはダイカストのアルミニウムを用い、塗装で色を揃えて一続きに見せている。ガラス繊維で強化した樹脂は座と背をひと続きにできたが、脚まで含めて一つにするには届かなかった。
鋼線を溶接して面にする

イームズ夫妻は1951年、同じシェルの形を溶接した鋼線でつくった。イームズ ワイヤーチェアは、縦横のロッドを交差させて網目の面とし、縁を二重のワイヤーにして断面を増やす。荷重は交点で分散し、格子全体がたわむ。工業用の規格品のワイヤーを曲げて溶接するだけで成形でき、樹脂のように形ごとに型をつくる必要がない。溶接位置は治具でそろえる。
翌1952年にノルから発表されたハリー・ベルトイアのベルトイア サイドチェアも、曲げたスチールロッドを溶接して座と背が一体の格子の面を組む。こちらは湾曲した格子で、ロッドの間隔と曲げの角度によってたわみの量を決めた。密にすれば硬く、粗くすれば柔らかくなる。
線で面をつくると、面は閉じずに透ける。重さと光の通り方が変わり、屋外では雨水が抜ける。その一方で、座ったときの当たりを和らげるには、別にパッドを取り付けることになる。
合板を二方向に曲げる
アルネ・ヤコブセンのアントチェア (3100)(1952年)は、合板のまま座と背を一枚にした。二方向に曲がる曲面を、9層の突板を圧着した成形合板で成形する。二重の曲率は平らな板にはない剛性を生み、シェルを支える枠を省ける。
手がかりは輪郭にある。背もたれのくびれは、曲率が最も大きくなる位置にあたる。ここを細く絞ることで、成形の際に無理のかかる面積を減らしている。DSWが脇まで包む深い曲面を樹脂で得たのに対し、アントチェアは無理のかかる部分そのものを小さくして、合板で成形できる範囲に形を収めた。蟻を思わせる輪郭は、この構造上の要請から決まっている。
熱可塑性樹脂を射出成形する
ガラス繊維で強化した樹脂は成形に手間がかかり、材料費も高かった。ロビン・デイのポリプロピレンチェア(1963年)は、1954年に見いだされたポリプロピレンを射出成形して、座と背を継ぎ目のない一枚のシェルにした。溶かした樹脂を金型に流し込む射出成形では、一枚の成形が1分30秒ほどで終わり、一つの金型から週におよそ4,000枚のシェルが取れた。金型の費用は大きいが、数が出れば一脚あたりの負担は小さくなる。
ポリプロピレンは軽くたわみやすいため、薄い板のままでは縁に力がかかると曲がる。デイはシェルの周縁を外側へ丸く巻き込み、断面の形で剛性を得た。発売時に600脚のサンプルを配って意見を集めると、剛性のために加えた変更が座り心地を損ねていることが分かり、幅を広げ縁の処理を強めた二代目のMark IIに金型を作り直している。射出成形では、形を変えるたびに金型を作り直す費用がかかる。
この材料の移行は、先行する作品にも及んだ。DSWのシェルは後にポリプロピレンへ替えられ、ハーマンミラーは2001年にリサイクル可能なポリプロピレンのシェルで再発売している。素材が替わっても、シェルの形は変わっていない。
薄い面を波形にして固める
ロン・アラッドのトムバックチェア(1997年)は、面の形そのもので剛性を得る。シェルには波状のリブが並ぶ。薄い板は平らなままではたわむが、波形にすれば断面に高さが生まれて曲がりにくくなる。板厚を増やさずに強度を確保する方法で、明暗の縞として表面にも現れる。最初は航空宇宙の分野で用いられる真空成形のアルミニウムでつくられ、1999年からヴィトラが射出成形のポリプロピレンで量産した。型で成形できるため、製造の費用が下がった。
ポリプロピレンチェアは縁を巻き込み、アントチェアは二方向の曲率で、トムバックチェアは面全体の波形で、それぞれ薄い面に剛性を与えている。
解き方の比較
| 比較項目 | 成形合板 | ガラス繊維強化樹脂 | 溶接した鋼線 | 射出成形の熱可塑性樹脂 |
|---|---|---|---|---|
| 一枚にできる範囲 | 曲率の大きい部分を絞れば座と背を一枚にできる(アント)。深く包む形は部材を分けた(DCW) | 座と背に加えて脇まで一体にできる。脚は別の材料(チューリップ) | プラスチックのシェルと同じ形を一枚の格子にできる | 座と背を継ぎ目なく一枚にできる |
| 薄い面に剛性を与える方法 | 二方向の曲率と積層 | 繊維による補強と曲面 | 縁を二重にする(DKR)、ロッドの間隔と曲げの角度(ベルトイア) | 縁を巻き込む(ポリプロピレンチェア)、波状のリブ(トムバック) |
| 詰め物なしのしなり | 体重に応じてわずかにしなる。DCWはゴムの結合部で動く | 背もたれがわずかにたわむ | 格子全体がたわむ | 材料自体がたわむ |
| 製造の条件 | 型と圧着の設備。曲率に限界がある | 成形に手間がかかり、材料費が高い | 型が要らず、治具を替えれば形を変えられる | 金型の費用は大きいが、一枚の成形時間は短い。形を変えるには金型を作り直す |
| 面の見え方 | 木目の閉じた面 | 閉じた面 | 透ける | 閉じた面(トムバックは波形が縞として現れる) |
成形合板は木の面のまま座と背を一枚にできるが、曲げられる範囲に形を収める必要があり、深く包む形では部材を分けることになった。ガラス繊維で強化した樹脂は深い曲面を自由に得られた一方で、成形の手間と材料費がかさみ、脚まで一体にする強度は得られなかった。溶接した鋼線は型を持たずに同じ形をつくれるが、面が透けるぶん、座り心地を補うにはパッドが要る。射出成形の熱可塑性樹脂は、金型への大きな投資と引き換えに、短い時間で同じシェルを繰り返し得られるようにした。その代わり、薄く軽い材料に剛性を与えるため、縁や面の形に工夫が要る。
現在のシェル
DCW、DSW、ポリプロピレンチェアには、一つのシェルに複数の脚を組み合わせる考え方が共通する。ジャスパー・モリソンのHAL ウッド(2010年)は、一体成形のポリプロピレンのシェルを、ダイカストアルミニウムの接続部材を介して木の脚、スチールパイプの脚、キャスター付きの支柱などへ載せ替える。ヴィトラはこの椅子を、イームズのプラスチックチェアの系譜に連なるモリソンの解釈として位置づけている。
材料の扱いは、再生樹脂へ移りつつある。ハーマンミラーはDSWのシェルに2022年から製造工程に由来する再生プラスチックを用い、ヴィトラも2024年から使用済みの再生プラスチックによる仕様に切り替えた。HALにも、家庭由来のプラスチック廃棄物を原料とする仕様がある。いずれもシェルの形は変えず、材料だけを替えている。
Reference
- Furniture | Eames Design: The Work of the Office of Charles and Ray Eames | Library of Congress
- https://loc.gov/exhibits/eames/furniture.html
- Side Chair (model DCW) | MoMA
- https://www.moma.org/collection/works/1971
- Side Chair (1950) | MoMA
- https://www.moma.org/collection/works/2105
- The Ant | Arne Jacobsen Design
- https://arnejacobsen.com/works/the-ant/
- Polypropylene Chair (Mark II) | Victoria and Albert Museum
- https://collections.vam.ac.uk/item/O21635/polypropylene-chair-mark-ii-chair-day-robin/
- Polypropylene chairs and armchairs | The Robin and Lucienne Day Foundation
- https://www.robinandluciennedayfoundation.org/lives-and-designs/1960s/polypropylene-chairs-and-armchairs-robin-day
- Tom Vac Chair | The Art Institute of Chicago
- https://www.artic.edu/artworks/2009.61
- HAL | Vitra
- https://www.vitra.com/en-us/product/hal